自动化生产线改造项目实施方案及常见误区分析
制造业的竞争,说到底是一场效率与精度的博弈。当人工成本持续攀升、订单交付周期不断压缩,越来越多的企业开始将目光投向自动化生产线改造。但这条改造之路,从来不是简单的“机器换人”四字可以概括。作为深耕非标自动化领域多年的技术服务商,上海技恩克科技有限公司结合大量现场实施经验,与您聊聊改造项目中的关键节点与那些容易踩中的“暗坑”。
一、改造前的“诊断”远比“开方”重要
很多企业主拿着国外产线的视频,要求直接照搬。这恰恰是最大的误区——**自动化没有标准答案,只有最优解**。我们的工程师团队在进场前,会花至少一周时间做产线数据采集:包括设备OEE(综合效率)、瓶颈工位节拍、物料流转路径,甚至操作工的动作分析。举个真实案例:某汽车零部件客户,其打磨工位人工上下料耗时占整个节拍的38%。我们通过加装六轴机器人配合视觉定位,将节拍从85秒压至52秒,但前提是——我们测量了128组工件尺寸公差,才确定了抓取方案。没有这些前置数据,所谓的改造方案就是空中楼阁。
二、实施方案中的三大实操铁律
在方案落地阶段,上海技恩克科技有限公司坚持三个原则。第一,**“软硬分离”原则**:将PLC控制逻辑与机械结构设计并行开发,避免因电气调试延误机械装配;第二,**“离线仿真先行”原则**:所有非标机械设备定制方案,必须经过三维动态模拟,验证无碰撞风险后才进入加工制造环节;第三,**“灰度切换”原则**:保留原产线30%的冗余能力,新系统调试期间,旧工位作为后备手动模式,确保生产不中断。
以我们为某家电企业实施的精密五金零部件加工配套改造为例:原产线需7名工人三班倒,改造后仅需1名巡检员。但真正的挑战在于工装夹具定做环节——为了兼容三种不同型号的壳体,我们设计了气动快换夹具,换型时间从40分钟缩至4分钟。这背后是12轮打样验证,每一轮都记录夹紧力曲线和定位重复精度(始终控制在±0.02mm以内)。
- 误区一:盲目追求“无人化”——某些工序如异形件装配,人工柔性优势不可替代,半自动混合模式更经济。
- 误区二:忽视维护成本——进口伺服电机虽好,但备件周期长达3个月。我们的方案倾向于选用国产高端替代,配合本地化备件库,MTTR(平均修复时间)缩短至2.5小时。
- 误区三:数据采集端口预留不足——没有MES接口的自动化是孤岛。我们强制要求每台设备预留OPC UA通讯协议,为后续数字化工厂升级留好接口。
三、数据对比:改造前后的真实账本
以长三角某精密电子连接器厂商为例,其注塑车间原有8台老旧立式机。经过我们自动化生产线改造后,核心数据变化如下:
改造前:单件生产周期6.2秒,不良率4.5‰,每日换模4次(每次耗时55分钟)。改造后:周期5.1秒(提升17.7%),不良率降至1.2‰(降幅73%),采用快换模组配合自动料头剪切,换模时间压缩至9分钟。**年综合效益提升约210万元**,投资回报周期18个月。这个数字背后,是上海技恩克科技有限公司提供的非标机械设备定制与工装夹具定做的深度耦合——我们连料头收集箱的倾斜角度都做了流体仿真,确保废料不卡滞。
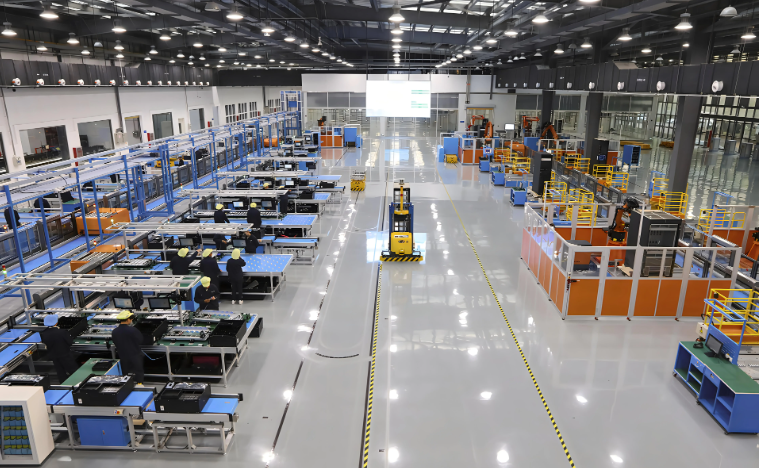
精密五金零部件加工环节的改造往往更隐蔽。某医疗器械客户,其钛合金骨钉的切断面粗糙度要求Ra0.4,人工抛光一致性差。我们定制了在线电解抛光模块,配合自动上下料机械手,使CPK值(过程能力指数)从1.1提升至1.67。这里有一个容易忽略的细节:**冷却液温度波动会导致热变形**,为此我们在夹具内部增加了温度补偿传感器,这才保证了全天候的尺寸稳定性。
结语:改造不是终点,是进化的起点
自动化生产线改造,本质上是对企业生产逻辑的重构。它考验的不是设备堆砌的能力,而是对工艺细节的理解深度。上海技恩克科技有限公司:非标机械设备定制、自动化生产线改造、精密五金零部件加工、工装夹具定做——我们始终认为,好的方案是跟客户一起“磨”出来的。别急着动工,先坐下来,算清楚每一秒节拍、每一微米公差背后的价值。