非标机械设备定制中的精度控制与工艺难点解析
非标机械设备的定制,从来不是“画图—加工—装配”这么简单。精度控制贯穿从方案评审到终检的全流程,任何一个环节的疏忽,都会在最终交付时被放大。尤其在自动化生产线改造项目中,新旧设备的衔接公差往往以微米级计算,这对定制厂商的工艺积累提出了极高要求。
上海技恩克科技有限公司在多年非标机械设备定制实践中发现,精度问题的根源往往不在机床本身,而在基准传递链的断裂。设计基准、加工基准、装配基准三者若不统一,再高端的加工设备也难挽回累积误差。我们通常在项目启动前做一次完整的“基准链分析”,把图纸上的理论尺寸拆解为可测量的工序尺寸,这一步能规避约60%的后期精度纠纷。
工艺难点:薄壁件与异形件的变形控制
精密五金零部件加工中最棘手的,是薄壁件和异形件的装夹变形。常规三爪卡盘或虎钳在夹紧力作用下,工件会弹性变形,加工完成后回弹,导致尺寸超差。我们的解决方案是定制软爪与辅助支撑,配合有限元分析软件预先计算夹持力分布,将装夹变形量控制在0.005mm以内。例如某航空接插件项目,壁厚仅0.8mm,通过改用车削+磨削复合工艺,平面度从0.03mm降至0.008mm,良品率从72%提升至96%。
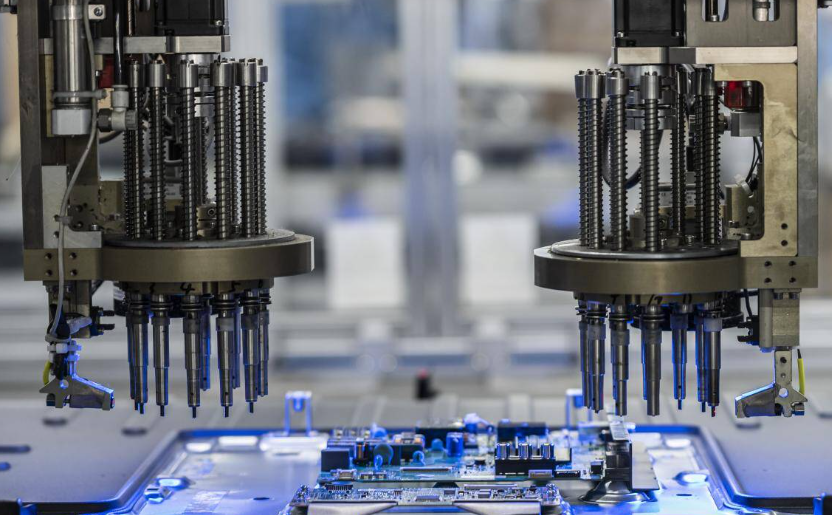
另一个常被忽视的难点是温度场对精度的影响。车间昼夜温差超过5℃时,300mm长的钢件热变形可达0.018mm。针对高精度工装夹具定做,我们要求恒温车间作业,并在精加工前让工件与机床同温至少4小时。同时,程序中加入温度补偿系数,实测数据表明,这能减少约40%的尺寸漂移。
实操方法:从试切到批量的一致性控制
非标定制往往面临“单件或小批量”的尴尬——没有足够的试切机会。我们的做法是“虚拟试切”+“首件双检”。先在CAM软件中做完整的切削仿真,包括刀具磨损模型和让刀量补偿,再在首件加工后采用三坐标测量仪全面检测,并将数据反馈回编程参数。以一套汽车检具定制为例,首件合格率从行业平均的55%提升至82%。
- 关键尺寸采用冗余检测:同一特征用气动量仪+三坐标交叉验证
- 刀具寿命管理:每把精加工刀具限定加工件数,到期强制更换
- 工序间时效处理:对残余应力敏感件,安排半精加工后静置24小时
自动化生产线改造项目中的精度控制,更考验系统思维。设备间的对接面、输送轨道的高度差、气动元件的响应延迟,都会反映为最终产品的精度波动。我们曾为某电子元件厂改造一条装配线,通过将定位销从圆柱销改为菱形销+弹性补偿机构,工装重复定位精度从±0.02mm提升至±0.008mm,同时消除了因热胀冷缩导致的卡滞问题。
数据对比更能说明问题。在近三年的项目中,我们统计了48个非标定制案例:采用系统化精度控制方案的设备,一次验收通过率高达91.7%,而行业平均约为68%。后续维护中的精度调整次数,前者平均为0.4次/年,后者为2.1次/年。这直接影响了客户的生产效率与维护成本。
精度控制不是“精密仪器堆砌”的结果,而是工艺逻辑的闭环。上海技恩克科技有限公司在非标机械设备定制、自动化生产线改造、精密五金零部件加工及工装夹具定做领域积累的实战经验表明,把每个环节的误差边界画清楚,比盲目追求“零公差”更有价值。如果您正被加工精度问题困扰,不妨从基准链分析开始,重新审视整个工艺路径。