自动化生产线改造方案设计要点与成本控制策略
制造业的竞争,本质上是一场效率与成本的博弈。当人工成本逐年攀升、订单交付周期被不断压缩,许多工厂老板发现,那条运转了十年的老产线,正成为拖累利润的“隐形黑洞”。设备老化、工序衔接松散、换型时间过长——这些问题不是靠加班加点就能解决的,而是需要从系统层面重新设计生产逻辑。
我们接触过不少客户,起初只想来问问“能不能加个机械手”,但现场诊断后往往发现,真正的瓶颈根本不在于某个单点工位,而是整个物料流转路径的混乱。比如,一台精密五金零部件的加工设备,其上下料等待时间竟然占到了整个节拍的35%。如果只做局部自动化,那不过是把问题从A点挪到了B点。
方案设计的三条铁律
做自动化生产线改造,最忌讳的是拿着标准方案套用。每个车间的空间布局、物料特性、品控标准都不一样。我们坚持在方案设计阶段就锁定三个核心参数:节拍匹配度(目标产能的1.15倍冗余)、柔性扩展空间(为未来3年产品迭代预留接口)、以及人机协作的安全边界。这三点决定了改造是“一次性投入”还是“反复折腾”。
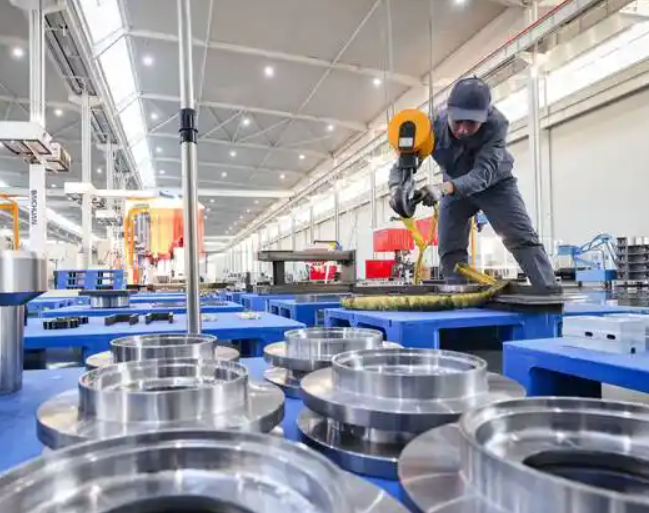
以我们近期完成的一个汽车零部件装配项目为例,客户原先的产线需要12名操作工,改造后缩减至4人,但关键不在减人,而在于将一次装配合格率从91.4%提升至99.2%。这背后的逻辑,是通过工装夹具定做时对定位精度的极致把控(重复定位精度控制在±0.02mm内),以及将检测环节嵌入到每个工位而非末端抽检。
成本控制,不是砍预算而是算总账
很多企业主在谈自动化改造时,第一句话就是“预算有限”。但真正的成本控制策略,应该着眼于“单件综合制造成本”而非“设备采购价”。我们做过一个测算:一套售价80万的非标设备,如果能让单件加工成本降低0.4元,按年产量300万件计算,回本周期不足8个月。反之,一台便宜的半自动设备,若故障率高,光停机损失就远超差价。
在具体执行层面,我们倾向于采用模块化设计——将标准模组与定制化单元分离。这样既能通过批量采购标准件压低成本,又能针对特殊工艺进行定向开发。此外,旧设备利旧率也是控制预算的关键。在评估现有气路、电控和机械结构后,通常能保留30%-50%的原有框架,仅更换核心执行机构与传感系统。
- 优先改造瓶颈工位:用数据采集器监测各工位OEE(设备综合效率),找出拖后腿的环节重点突破
- 分阶段实施:先打通物料自动流转,再优化单机节拍,最后做数据采集与MES对接
- 重视备件通用性:尽量选用市场保有量大的气动元件和伺服电机,避免定制件带来的后期维护成本
在精密五金零部件加工领域,我们注意到一个趋势:客户对公差稳定性的要求,已经从±0.05mm收紧到±0.01mm。这倒逼着改造方案必须考虑热变形补偿和环境温控因素,而不仅仅是更换一台高精度机床。这也是为什么我们强调,改造前的工艺分析比设备选型更重要——没有扎实的工艺数据流,再贵的设备也是摆设。
最后想说的是,上海技恩克科技有限公司在非标机械设备定制和自动化生产线改造领域深耕多年,我们深知每个车间都有自己的“脾气”。无论是工装夹具定做时对特殊材质的处理,还是整线联调时的时序冲突解决,都需要工程师蹲在现场反复打磨。自动化改造没有终点,它更像是一个持续迭代的过程——当产线真正跑顺了,你会发现节省下来的不只是人力成本,更是应对市场变化的底气。