非标机械设备定制中的公差控制与精密加工工艺解析
📅 2026-08-18
🔖 上海技恩克科技有限公司:非标机械设备定制,自动化生产线改造,精密五金零部件加工,工装夹具定做
非标机械设备定制的核心难点,往往不在结构设计,而在于**公差分配**。同一张图纸,在不同加工条件下,良品率可能相差30%以上。上海技恩克科技有限公司在多年自动化生产线改造与精密五金零部件加工实践中,总结出一条经验:公差不是标得越紧越好,而是越“合理”越好。
公差控制:从设计端开始的博弈
很多工程师习惯把关键尺寸一律标注±0.01mm,这其实是误区。过严的公差意味着更高的加工成本、更长的交付周期,甚至导致工艺无法实现。以我们经手的工装夹具定做项目为例,定位销孔的公差从±0.005mm放宽到±0.01mm,加工效率提升40%,而装配精度完全不受影响。真正的公差控制,是在功能需求、加工能力、检测成本之间找到平衡点。
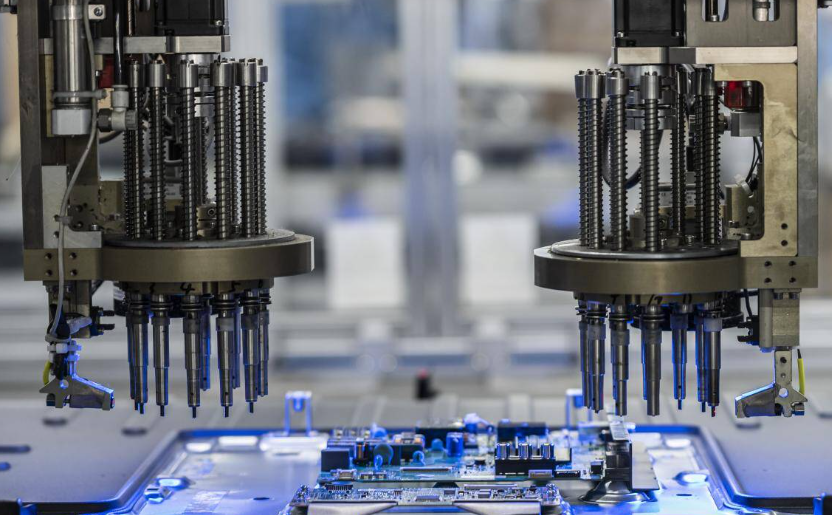
精密加工的实操路径
在非标机械设备定制中,我们通常采用**三步走**策略:先做工艺评审,再选加工设备,最后定检测方案。具体来说——
- 基准统一原则:设计基准、加工基准、检测基准三者必须一致,避免基准转换带来的累积误差;
- 热变形补偿:精密五金零部件加工时,环境温度变化1℃,100mm长的钢件尺寸变化约1.1μm,因此恒温车间是±0.005mm公差的必要条件;
- 在线检测闭环:加工过程中实时测量,数据反馈到CNC系统动态修正,将系统误差控制在±0.003mm以内。
- 普通车削:经济精度IT8-IT9(约±0.02~0.05mm),适合非配合面;
- 精密磨削:经济精度IT5-IT6(约±0.005~0.01mm),用于关键配合面;
- 坐标磨/慢走丝:可达IT3-IT4(±0.002mm以下),仅用于高精度工装夹具定做中的特殊镶件。
这套方法在自动化生产线改造项目中效果显著。去年我们为一家汽车零部件厂改造的检测工位,定位精度从原来的±0.05mm提升至±0.015mm,节拍时间反而缩短了12%。
数据对比:不同工艺路线的公差能力
不同加工方式的经济精度差异巨大,选错工艺等于浪费成本。以下是我们常用的工艺选型参考:
在实际项目中,我们更倾向于通过工艺组合来降低成本:粗加工留0.3mm余量,半精加工留0.05mm,最后精加工到位。这比盲目追求单工序高精度更经济,也更可靠。
上海技恩克科技有限公司在非标机械设备定制领域深耕多年,深知公差控制是一门妥协的艺术。它考验的不只是设备精度,更是工程师对材料特性、切削参数、装夹方式的综合把控能力。如果您正在为自动化生产线改造或精密五金零部件加工中的公差问题困扰,不妨与我们聊聊——也许一个合理的公差调整,就能让您的项目成本下降20%。